Un torno CNC mueve la herramienta por ejes programados, tomando como referencia un cero máquina, un cero pieza y compensaciones.
Esta lección explica cada concepto y cómo se relacionan entre sí. Es la base para leer un programa y entender qué hace la máquina.
Los ejes: hacia dónde se mueve la herramienta
Un eje es una dirección de movimiento controlada por el CNC. Cada eje tiene su propio motor y su propio sistema de medición.
En un torno CNC de dos ejes se usan estos:
- Eje Z: corre paralelo al husillo. Acerca la herramienta al plato o la aleja.
- Eje X: es perpendicular al husillo. Acerca la herramienta al centro de la pieza o la aleja.
En un centro de maquinado vertical se usan tres ejes:
- Eje X: movimiento de izquierda a derecha de la mesa.
- Eje Y: movimiento de adelante hacia atrás.
- Eje Z: movimiento arriba y abajo, en la dirección del husillo.
Por convención, el sentido positivo suele alejar la herramienta de la pieza. Confirma esto en el manual de tu máquina.
En muchos tornos, el valor de X se programa como diámetro, no como radio. Por ejemplo, X30 significa que la punta está en el diámetro 30 mm, a 15 mm del eje de giro.
Cero máquina: la referencia fija
El cero máquina es un punto fijo definido por el fabricante. Es el origen del sistema de coordenadas de la máquina.
En muchas máquinas, al encender el equipo el control no sabe dónde están los ejes. Por eso pide referenciar o mandar a home. Los ejes viajan hasta sus interruptores de referencia y el control registra su posición.
El cero máquina no cambia entre trabajos. No lo mueves tú.
Cero pieza: la referencia de tu trabajo
El cero pieza es el punto de la pieza desde donde se miden todas las cotas del plano. Lo defines tú o el programador.
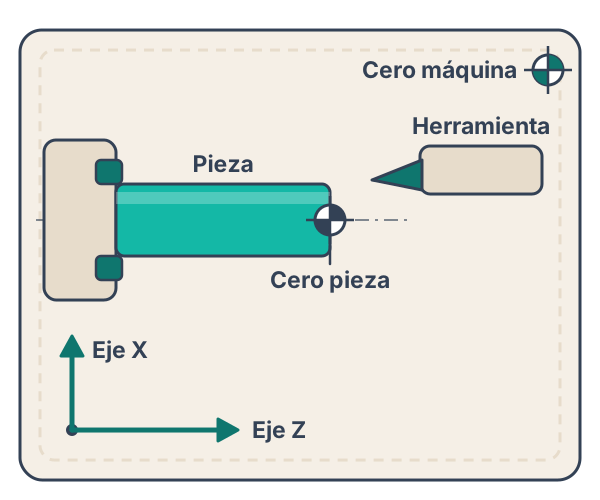 El cero máquina es fijo; el cero pieza lo defines tú en la pieza para que el programa sepa dónde cortar.
En un torno, lo habitual es:
- X cero: el centro de giro de la pieza.
- Z cero: la cara terminada de la pieza, del lado del operador.
En un centro de maquinado, el cero pieza suele estar en una esquina superior de la pieza o en el centro de un barreno. Depende de cómo esté acotado el plano.
El control guarda la distancia entre el cero máquina y el cero pieza. En muchos controles tipo Fanuc se guarda como corrimiento de origen, con códigos como G54 a G59. Revisa el manual de tu control.
Comparación rápida
| Concepto | Quién lo define | Cambia entre piezas | Para qué sirve |
|---|---|---|---|
| Cero máquina | Fabricante | No | Referencia fija de la máquina |
| Cero pieza | Operador o programador | Sí | Origen de las cotas del plano |
Compensaciones: corregir lo que el programa no sabe
Una compensación es un valor guardado en el control que corrige la posición real de la herramienta. Así el programa no se reescribe cada vez que cambias un inserto o una fresa.
Hay tres tipos básicos.
Offset de geometría (torno) y compensación de longitud (centro de maquinado)
Este dato indica dónde queda la punta de cada herramienta respecto a una referencia. Cada herramienta sale del portaherramientas con una posición distinta.
Sin este dato, el control no sabe dónde queda la punta. El nombre cambia según la máquina:
- En torno: este dato se llama offset de geometría y se captura en X y en Z.
- En centro de maquinado: se llama compensación de longitud y se captura solo en el eje Z. Se activa con G43.
Compensación de radio
Corrige el radio de la fresa o el radio de la punta del inserto. Se activa en el programa con G41 (herramienta a la izquierda del contorno) o G42 (a la derecha). Se cancela con G40.
Sin ella, la herramienta recorre el contorno con su centro y la pieza queda con medidas incorrectas.
Compensación de desgaste
Corrige pequeñas diferencias por desgaste de la herramienta. Se usa para llevar la medida real a la medida del plano.
La geometría o la longitud se captura una vez. El desgaste se ajusta pieza tras pieza.
Ejemplos
Ejemplo 1: cero pieza en Z en un torno
Se sujeta una barra en el plato y se refrenta la cara con la herramienta 1.
Sin mover Z, se retira la herramienta en X y se detiene el husillo. Con la punta en la posición de la cara refrentada, se captura Z0 para esa herramienta.
Desde ese momento, todo Z negativo del programa se mide hacia adentro de la pieza.
Ejemplo 2: ajuste por desgaste
El plano pide un diámetro exterior de 25.00 mm. Tras el primer corte, con el husillo detenido, el micrómetro marca 25.06 mm.
La diferencia es de 0.06 mm. En un control que programa X en diámetro, se captura un desgaste de X en −0.06. Si tu control trabaja distinto, confirma si la corrección es en diámetro o en radio.
Después se corre la siguiente pieza y se mide otra vez, con la máquina detenida.
Ejemplo 3: radio y longitud en un centro de maquinado
Una fresa de 10 mm de diámetro tiene radio de 5 mm. Se captura 5.000 en el registro de radio y su longitud en el registro de longitud.
El programa activa la longitud con G43 y el radio con G41. El control desplaza la trayectoria 5 mm hacia un lado del contorno.
Si la fresa se desgasta y mide 9.90 mm de diámetro, el radio real es 4.95 mm. Se ajusta el registro y la pared se mantiene en medida.
Errores comunes
Confundir cero máquina con cero pieza. El cero máquina no se mueve. Si cambias de pieza, cambias el cero pieza, no el de la máquina.
Olvidar la compensación al cambiar herramienta. Un inserto o una fresa nueva con un offset viejo puede chocar contra la pieza o cortar de menos. Verifica el número de herramienta y su registro.
Ajustar el desgaste sin medir con instrumento. Corregir a ojo produce piezas fuera de tolerancia. Mide siempre con micrómetro, vernier o calibrador adecuado, con la máquina detenida.
Dejar G41 o G42 activos sin cancelar. La trayectoria queda desplazada. Cancela con G40 antes de alejarte del contorno.
Mezclar diámetro y radio en X. Un error de este tipo duplica o parte a la mitad la corrección. Revisa cómo programa X tu control.
Precauciones antes de correr un programa
El CNC mueve ejes con fuerza y sin avisar. Un cero o una compensación mal capturados pueden causar choques, rotura de herramienta o proyección de material.
- Usa lentes de seguridad y ropa ajustada. No uses guantes cerca de piezas que giran.
- Retira la llave del plato antes de arrancar el husillo.
- Cierra la puerta de protección. La NOM-004-STPS trata sobre protecciones y dispositivos de seguridad en maquinaria.
- Baja el override de avance rápido y corre el primer ciclo bloque por bloque.
- Verifica la posición con el control en modo de recorrido restante antes del primer corte.
- Mide la pieza solo con el husillo detenido.
Una persona con experiencia debe supervisar tus primeras referencias, tus primeros ceros y tus primeras compensaciones. Esta lección no sustituye la práctica supervisada ni el manual del fabricante.
Tabla resumen
| Elemento | Qué es | Ejemplo |
|---|---|---|
| Eje X (torno) | Perpendicular al husillo | X30 = diámetro 30 mm |
| Eje Z (torno) | Paralelo al husillo | Z−20 = 20 mm hacia adentro |
| Ejes X, Y, Z (centro) | Mesa y husillo | Contorno de una placa |
| Cero máquina | Origen fijo de la máquina | Se logra al referenciar |
| Cero pieza | Origen de las cotas del plano | Cara terminada, centro de giro |
| Offset de geometría (torno) | Posición de la punta en X y Z | Se captura por herramienta |
| Longitud (centro) | Largo de la herramienta en Z | G43 |
| Radio | Radio de fresa o de inserto | G41 / G42, cancela con G40 |
| Desgaste | Ajuste fino de medida | X −0.06 tras medir |
Resumen
- El torno usa los ejes X y Z; el centro de maquinado usa X, Y y Z.
- El cero máquina es fijo; el cero pieza lo defines para cada trabajo.
- En torno, el offset de geometría ubica la punta en X y Z; en centro de maquinado, la longitud la ubica en Z.
- El radio corrige el contorno y el desgaste afina la medida.
- Mide con instrumento y con la máquina detenida antes de corregir.
- Haz tus primeros ceros y compensaciones bajo supervisión de una persona con experiencia.