La puesta a punto (setup) es la preparación de la máquina para producir una pieza: sujetarla, montar las herramientas, cargar sus medidas y aprobar la primera pieza.
Este proceso se hace en orden fijo. Saltarse un paso es una causa común de choques y de piezas fuera de medida.
Seguridad antes de empezar
La máquina debe estar detenida y con el programa fuera de ciclo antes de montar o retirar cualquier cosa. Usa el equipo de protección que indique tu planta, como lentes de seguridad y calzado con casquillo o puntera de protección (referencia: NOM-017-STPS).
No uses guantes ni mangas sueltas cerca de piezas en giro. No uses cadenas, pulseras ni cabello suelto.
Las guardas y los paros de emergencia deben funcionar. Si una guarda está retirada o un paro no responde, avisa a tu supervisor y no operes la máquina (referencia: NOM-004-STPS).
Este curso enseña fundamentos. Un setup real se aprende junto a un ajustador o maquinista con experiencia. Mientras no tengas esa práctica, no hagas un setup ni corras una primera pieza sin supervisión.
Secuencia general del setup
El orden es el mismo en torno y en centro de maquinado:
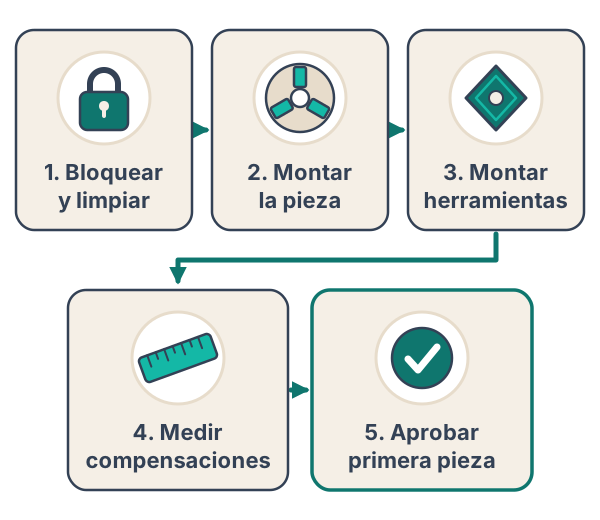 Haz el setup siempre en el mismo orden y no corras producción hasta aprobar la primera pieza.
- Leer el dibujo, la hoja de proceso y la lista de herramientas.
- Revisar que el programa corresponda a la pieza y a la revisión del dibujo.
- Limpiar la mesa, el chuck o la prensa.
- Montar la sujeción (mordazas, prensa o dispositivo).
- Sujetar la pieza.
- Montar las herramientas en la posición indicada.
- Medir y cargar las referencias (cero pieza y offsets de herramienta).
- Probar en vacío, sin pieza o con la herramienta alejada.
- Correr la primera pieza y medirla.
- Aprobar o corregir antes de producir el lote.
Montaje en torno: chuck y mordazas
El chuck es el plato que sujeta la pieza y la hace girar. Las mordazas son las piezas que tocan el material.
Hay dos tipos básicos:
- Mordazas duras: sujetan con firmeza y repiten bien, pero pueden marcar la pieza.
- Mordazas blandas: se maquinan al diámetro de la pieza. Sujetan mejor piezas ya terminadas o delicadas.
La presión de sujeción y las RPM máximas del chuck están en el manual del fabricante. No las excedas.
El voladizo es la parte de la pieza que sobresale del chuck. Un voladizo largo vibra y puede soltar la pieza. Si la pieza es larga, el procedimiento puede pedir contrapunto o luneta.
Al terminar de apretar, sigue este orden:
- Retira la llave del chuck y confirma que ya no está puesta.
- Gira el chuck a mano, con el husillo detenido y sin posibilidad de arranque del motor.
- Revisa que la pieza esté centrada y que nada roce.
- Cierra la guarda antes de cualquier giro con motor.
Montaje en centro de maquinado: prensa y dispositivos
En un centro de maquinado, la pieza suele ir en una prensa sobre la mesa. También puede ir en un dispositivo (fixture) diseñado para esa pieza.
Las paralelas son barras planas que elevan la pieza dentro de la prensa. Deben estar limpias y asentadas.
La herramienta nunca debe poder tocar la prensa. Deja suficiente material fuera de las mordazas para el corte.
Después de apretar, golpea suavemente la pieza con un martillo blando. Si se mueve o la paralela queda floja, vuelve a asentarla.
Presetting de herramientas
El presetting es medir cada herramienta para que el control sepa dónde está su punta. Puede hacerse con un preseteador externo o con un palpador dentro de la máquina.
El resultado se guarda en la tabla de offsets. Cada offset corresponde a un número de herramienta (la T del programa).
En torno se mide la posición en X y en Z de la punta de cada inserto. Ese valor es el offset de geometría en X y Z. En centro de maquinado se mide el largo de cada herramienta y, si aplica, su diámetro.
El cero pieza es el punto desde el cual el programa mide la pieza. Se guarda en un registro de origen del control. Los nombres y códigos cambian entre controles, así que confirma en el manual de tu máquina.
Un offset mal capturado es un error serio. Revisa cada número contra la lista de herramientas.
Ejemplos
Ejemplo 1: eje de acero en torno CNC
Se monta una barra en mordazas duras. El plan indica un voladizo corto para evitar vibración.
El ajustador toca la cara con la herramienta de careado para fijar el cero en Z. Después hace una pasada corta de prueba y detiene el husillo. Mide ese diámetro con micrómetro o vernier y captura el valor en X.
Antes de cortar, revisa que la torreta gire sin tocar la pieza.
Ejemplo 2: placa de aluminio en centro de maquinado
La placa va en prensa sobre paralelas. El ajustador encuentra el cero pieza con un palpador de borde o con un buscador de bordes.
Cada herramienta se mide en el preseteador y se captura su largo. El ajustador compara los números de la tabla con la hoja de herramientas.
Corre el programa con el avance rápido reducido y sin pieza o con la herramienta elevada. Esto confirma trayectorias antes del corte real.
Ejemplo 3: cambio de lote con inserto desgastado
Una pieza ya probada vuelve a producirse. Se cambia el inserto del torno.
El offset anterior ya no es válido para la nueva punta. Se vuelve a medir y se actualiza.
La primera pieza del lote nuevo se mide completa antes de continuar. Un offset anterior no garantiza la medida actual.
Correr y aprobar la primera pieza
La primera pieza es la prueba real del setup. Se corre con supervisión de un ajustador, maquinista o supervisor con experiencia.
Sigue este procedimiento:
- Reduce el avance rápido al mínimo y ten la mano cerca del paro de emergencia.
- Ejecuta el programa bloque por bloque en los movimientos nuevos.
- Observa sonido, vibración, viruta y refrigerante.
- Detén el ciclo si algo suena o se ve distinto.
- Mide la pieza ya fría y con la máquina detenida, con los instrumentos indicados en el plan de control.
La pieza se aprueba cuando las medidas están dentro de tolerancia y el acabado es correcto. La aprobación la da quien tenga autoridad en tu planta, no el operador novato.
Si una medida está fuera de tolerancia, ajusta el offset de desgaste de esa herramienta. Haz cambios pequeños y vuelve a medir. Un cambio en coordenadas del programa requiere supervisión.
Errores comunes
Capturar el offset en la herramienta equivocada. Pasa cuando el número T del programa no coincide con la posición de la torreta o del cambiador. Verifica la correspondencia antes de correr.
Dejar la llave del chuck puesta. Al arrancar, sale proyectada. Retírala siempre antes de girar el chuck y antes de cerrar la guarda.
Medir la pieza caliente. El material se dilata y la medida engaña. Deja enfriar o usa el procedimiento que indique tu planta.
Correr el lote sin aprobar la primera pieza. Un error pequeño se repite en todo el lote y genera desperdicio.
Tabla de referencia
| Elemento | Qué se verifica | Riesgo si se omite |
|---|---|---|
| Mordazas | Tipo, estado, limpieza | Pieza floja o marcada |
| Sujeción | Presión y voladizo | Pieza proyectada |
| Llave del chuck | Retirada antes de girar | Llave proyectada |
| Herramienta | Número T y montaje | Choque o corte erróneo |
| Offsets | Valor capturado | Pieza fuera de medida |
| Cero pieza | Origen correcto | Corte en lugar equivocado |
| Prueba en vacío | Trayectoria libre | Choque con la prensa o el chuck |
| Primera pieza | Medidas y acabado | Lote completo con defecto |
Resumen
- Setup es sujetar, montar herramientas, cargar referencias y aprobar la primera pieza.
- Las mordazas, la presión y el voladizo deciden si la pieza queda segura.
- La llave del chuck se retira antes de cualquier giro, y la guarda se cierra antes de girar con motor.
- El presetting guarda la medida de cada herramienta en la tabla de offsets.
- La primera pieza se corre y aprueba con supervisión de una persona con experiencia.