Soldar con electrodo revestido (SMAW) es unir metales con un arco eléctrico entre la pieza y una varilla metálica cubierta de fundente, que se funde y rellena la unión.
La varilla aporta metal. El revestimiento crea gas protector y escoria que cubren el charco de fusión.
Cómo leer la clasificación del electrodo
Cada electrodo trae un código impreso en el empaque y en la varilla. Ejemplo: E6013.
| Parte | Significado | En E6013 | En E7018 |
|---|---|---|---|
| E | Electrodo para arco | E | E |
| Primeros dígitos | Resistencia mínima a la tracción, en miles de libras por pulgada cuadrada | 60 (60,000 psi) | 70 (70,000 psi) |
| Penúltimo dígito | Posiciones en que se puede usar | 1: todas | 1: todas |
| Últimos dos dígitos juntos | Tipo de revestimiento y corriente | 13: rutilo, CA o CD | 18: bajo hidrógeno, CA o CDPI |
El 1 como penúltimo dígito indica que sirve en plano, horizontal, vertical y sobre cabeza. Un 2 indicaría solo plano y horizontal.
El revestimiento y la corriente se leen con los dos últimos dígitos juntos, no con el último solo. Dos electrodos que terminan en el mismo número pueden tener revestimientos distintos.
Diferencias entre el 6013 y el 7018
El 6013 enciende fácil, hace poco chisporroteo y deja un cordón liso. Es común en herrería ligera, como puertas, rejas y muebles metálicos.
El 7018 es de bajo hidrógeno. Da uniones más resistentes y tenaces, pero cuesta más encender y exige más control.
El 7018 absorbe humedad. Guárdalo seco, en su empaque cerrado o en un horno de resguardo. Un electrodo húmedo produce poros en el cordón.
Cómo elegir el amperaje por diámetro
El diámetro se mide en el alambre, sin contar el revestimiento. A mayor diámetro, mayor amperaje.
Los rangos de la tabla son aproximados. Siempre sigue el rango impreso en el empaque del fabricante.
| Diámetro | E6013 (aprox.) | E7018 (aprox.) |
|---|---|---|
| 3/32 in (2.4 mm) | 40 a 90 A | 70 a 110 A |
| 1/8 in (3.2 mm) | 80 a 130 A | 90 a 150 A |
| 5/32 in (4.0 mm) | 110 a 170 A | 120 a 200 A |
Empieza en la parte baja del rango. Sube si el electrodo se pega o el cordón queda alto y angosto.
Baja si el electrodo se calienta al rojo, hay mucha salpicadura o la pieza se perfora.
Secuencia de trabajo
- Prepara la pieza. Quita pintura, óxido y grasa con cepillo de alambre o esmeril.
- Conecta la pinza de tierra. Debe hacer contacto firme con metal limpio, cerca de la zona de trabajo.
- Ajusta el amperaje según el diámetro y el tipo de electrodo.
- Coloca el electrodo en el portaelectrodo, bien apretado.
- Colócate el equipo de protección y baja la careta.
- Enciende el arco, suelda y retira la escoria.
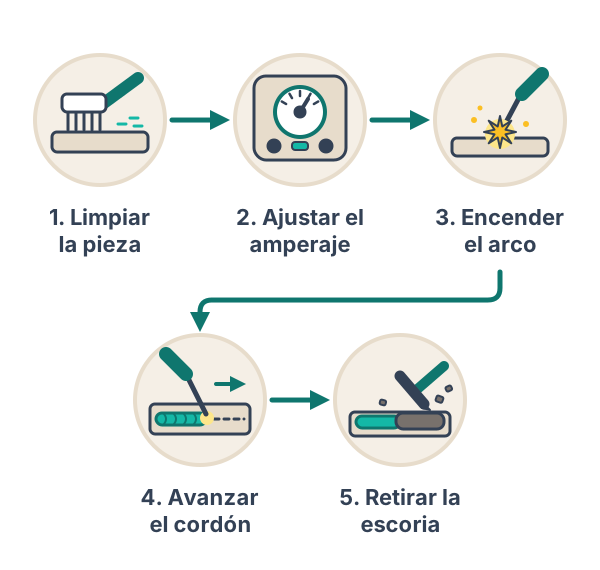 Sigue siempre el mismo orden: limpia, ajusta, enciende, avanza y retira la escoria.
Encendido del arco
Hay dos técnicas. Raspado: pasas la punta como si encendieras un cerillo. Golpeteo: tocas la pieza y levantas de inmediato.
Después de tocar, separa la punta unos milímetros. Si no la levantas, el electrodo se pega.
Si se pega, mantén la careta abajo. Al soltarse, el arco puede volver a encenderse.
Tuerce la varilla de lado a lado para soltarla. Si no cede, abre la mordaza del portaelectrodo o apaga la máquina.
La varilla está extremadamente caliente. Deja que se enfríe y retírala con guantes de carnaza. Nunca la toques con la mano desnuda.
Longitud de arco, ángulo y velocidad
Longitud de arco: mantén una separación parecida al diámetro del alambre. Con un electrodo de 1/8 in, son unos 3 mm.
Arco muy corto: el electrodo se pega y el cordón sale irregular. Arco muy largo: hay salpicadura, ruido de chisporroteo y poros.
Ángulo de trabajo: mantén el electrodo a unos 90° respecto a la pieza, visto de frente.
Ángulo de avance: inclina el electrodo unos 10° a 15° en dirección contraria al avance. Esto se llama técnica de arrastre.
Velocidad de avance: debe ser constante. El charco debe ir siempre pegado a la punta.
| Señal en el cordón | Causa probable |
|---|---|
| Ancho, plano y con exceso de material | Avance muy lento |
| Angosto, delgado y con poca fusión | Avance muy rápido |
| Con poros y mucha salpicadura | Arco largo o electrodo húmedo |
| Con mordeduras en los bordes | Amperaje alto o ángulo incorrecto |
Retiro de escoria
La escoria es la capa dura que deja el revestimiento al enfriarse. Debe quitarse al terminar cada pasada.
Usa la piqueta para golpearla y un cepillo de alambre para limpiar. Hazlo con lentes de seguridad, porque salta como esquirlas calientes.
Si sueldas en varias pasadas, limpia bien entre una y otra. La escoria atrapada debilita la unión.
Ejemplos
Ejemplo 1: solera de 1/8 in con 6013. Para unir dos tramos de solera de una reja, usa un 6013 de 3/32 in y empieza en unos 60 A.
Si el arco es inestable, sube de poco en poco. Revisa que la pinza de tierra haga buen contacto.
Ejemplo 2: ángulo de 1/4 in con 6013 de 1/8 in. Para una base de mesa, ajusta cerca de 100 A. Mantén arco corto y arrastre de 10° a 15°.
Avanza en línea recta y retira la escoria. Revisa que el cordón se funda con ambas piezas y no quede solo encima.
Ejemplo 3: placa de 3/8 in con 7018. Una unión de placa gruesa puede llevar varias pasadas con un 7018 de 1/8 in. El electrodo debe salir de un empaque seco.
Si la pieza es estructural o soporta carga, el procedimiento lo define y supervisa un soldador calificado o un responsable técnico. Tú practicas bajo su guía.
Errores comunes
1. Soldar sobre metal sucio. La pintura y el óxido producen poros y humo. Limpia siempre antes de encender el arco.
2. Usar 7018 húmedo. Un electrodo de bajo hidrógeno mal guardado pierde su ventaja. Guárdalo seco y sin golpes.
3. No bajar la mano conforme se consume el electrodo. El electrodo se acorta mientras sueldas. Baja la mano poco a poco para conservar constante la longitud del arco.
4. Dejar escoria entre pasadas. Queda atrapada y debilita la unión. Límpiala siempre.
5. Tirar la colilla en cualquier lugar. El tramo final del electrodo está muy caliente. Colócalo en un recipiente metálico.
Seguridad que debes cumplir
El arco produce radiación intensa, humos, chispas y descarga eléctrica. Protégete siempre.
- Careta con filtro adecuado para soldadura. Nunca mires el arco sin ella.
- Guantes de carnaza secos, peto o chamarra de cuero y calzado cerrado.
- Ropa de algodón o material resistente al fuego. No uses tela sintética.
- Ventilación o extracción de humos. Los humos no se deben respirar.
- Área despejada sin materiales inflamables cerca.
- Cables y portaelectrodo sin partes expuestas ni dañadas.
En México, la NOM-027-STPS regula las condiciones de seguridad en soldadura y corte. La NOM-017-STPS trata el equipo de protección personal.
No sueldes en tanques, recipientes cerrados o que hayan contenido combustibles. Ese trabajo requiere un responsable capacitado. Tampoco sueldes en alturas ni en espacios confinados sin supervisión.
Este curso enseña fundamentos. No te habilita para soldar sin supervisión. Practica con un soldador experimentado que revise tu técnica y tu equipo.
Resumen de parámetros
| Parámetro | Referencia |
|---|---|
| Código | E + resistencia + posición + revestimiento y corriente (últimos dos dígitos) |
| Amperaje | Según diámetro y empaque del fabricante |
| Longitud de arco | Aproximadamente el diámetro del alambre, constante |
| Ángulo de trabajo | Cerca de 90° |
| Ángulo de avance | 10° a 15° de arrastre |
| Velocidad | Constante, con el charco pegado a la punta |
| Electrodo pegado | Careta abajo, abrir mordaza o apagar, dejar enfriar |
| Escoria | Retirar con piqueta y cepillo en cada pasada |
Puntos clave
- El código del electrodo indica resistencia y posiciones; los dos últimos dígitos juntos indican revestimiento y corriente.
- El amperaje sube con el diámetro; sigue el rango del empaque.
- El arco debe medir cerca del diámetro del alambre, con arrastre de 10° a 15°.
- Un electrodo pegado se libera con la careta abajo y se retira frío y con guantes.
- La práctica debe hacerse con equipo de protección y bajo supervisión.