Preparar la junta es dejar las piezas limpias, con el borde correcto y bien sujetas antes de soldar.
La posición de soldadura es la orientación de la junta respecto al piso. Cambia la técnica y los ajustes de la máquina.
Tipos de junta básicos
La junta es el punto donde se unen dos piezas. Hay cinco tipos de uso común.
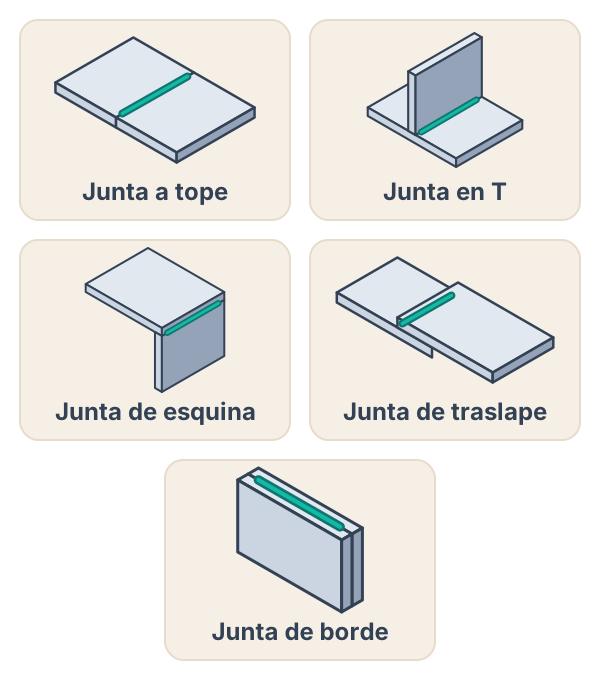 La forma en que se acomodan las piezas define el tipo de junta y cómo se prepara.
| Junta | Cómo se ve | Uso típico |
|---|---|---|
| A tope | Dos piezas en el mismo plano, borde con borde | Placas, tubos, tanques |
| En T | Una pieza perpendicular sobre otra | Estructuras, soportes, refuerzos |
| Traslape | Una pieza encima de otra | Lámina, carrocerías, reparaciones |
| En esquina | Dos piezas formando una L | Marcos, cajas, gabinetes |
| De borde | Dos bordes paralelos unidos | Lámina delgada, piezas pequeñas |
La junta a tope y la junta en T son las más comunes en herrería y estructura ligera.
Limpieza antes de soldar
La suciedad causa poros, inclusiones y falta de fusión. Limpia siempre antes de puntear.
Sigue este orden:
- Quita aceite y grasa con un solvente adecuado. No uses desengrasantes clorados cerca del arco, como algunos limpiadores de frenos o de piezas. Con el calor del arco pueden formar gases muy tóxicos. Revisa la etiqueta y deja secar la pieza por completo lejos del área de soldadura.
- Retira óxido, pintura y rebabas con cepillo de alambre, disco de desbaste o lija.
- Limpia unos 2 a 3 cm a cada lado de la junta, por ambas caras si puedes.
- Revisa el metal base. Busca grietas, picaduras y laminaciones.
Seguridad en la limpieza:
- Usa lentes o careta de esmerilar, guantes y ropa de manga larga.
- Revisa que el esmeril tenga su guarda y que el disco no esté roto.
- Nunca sueldes cerca de solventes, pintura fresca o trapos con grasa. Pueden incendiarse.
- En piezas galvanizadas, retira el galvanizado en la zona de soldadura y usa extracción de humos. Los humos de zinc son tóxicos.
- No sueldes tanques o botes que hayan tenido combustible. Eso lo hace solo personal capacitado.
Biselado y separación de raíz
En piezas gruesas, el arco no llega al fondo de la junta. Por eso se biselan los bordes.
El bisel crea una ranura donde cabe el metal de aporte. La estructura de una junta a tope con ranura es:
Tipo de junta + forma del borde + abertura de raíz + talón + posición
| Término | Significado |
|---|---|
| Bisel | Corte inclinado en el borde de la pieza |
| Ángulo de ranura | Ángulo total entre los dos biseles |
| Talón | Parte recta del borde que no se biseló |
| Abertura de raíz | Separación entre las piezas en el fondo |
Como referencia, una ranura en V suele medir unos 60° en total. Eso son 30° por lado. El talón y la abertura suelen ser de pocos milímetros.
Estos valores cambian según el proceso, el espesor y el procedimiento de la obra. Sigue siempre lo que indique el maestro soldador o el plano.
Puedes biselar con esmeril, oxicorte o plasma. Después del corte, quita la escoria y esmerila hasta ver metal brillante.
Regla práctica: las piezas delgadas, de unos 3 mm o menos, normalmente se sueldan a tope sin bisel.
Punteo y control de distorsión
El punteo son soldaduras cortas que mantienen las piezas en su lugar. El calor de la soldadura dilata y luego contrae el metal. Esa contracción causa la distorsión.
Para controlarla, aplica estas prácticas:
- Puntea en los extremos primero y después en el centro. Así la abertura se mantiene pareja.
- Usa puntos del mismo tamaño y bien fundidos. Un punto frío se rompe.
- Sujeta con prensas o escuadras antes de puntear.
- Suelda con secuencia. Alterna lados o usa paso de peregrino: tramos cortos avanzando y la soldadura en sentido contrario.
- No uses más soldadura de la necesaria. Más material significa más calor y más deformación.
- Suelda de forma balanceada. En una junta en T, alterna un lado y el otro.
Un punteo con grietas o poros debe esmerilarse antes de continuar.
Posiciones 1G a 4G y 1F a 4F
La G viene de groove (ranura) y se usa en juntas a tope. La F viene de fillet (filete) y se usa en juntas en T y de traslape. El número indica la posición.
| Número | Posición | Descripción |
|---|---|---|
| 1G / 1F | Plana | Sueldas desde arriba, con la pieza acostada |
| 2G / 2F | Horizontal | La soldadura corre en línea horizontal |
| 3G / 3F | Vertical | La soldadura corre hacia arriba o hacia abajo |
| 4G / 4F | Sobrecabeza | Sueldas por debajo de la pieza |
En tubería existen además posiciones como 5G y 6G. Se estudian después, con práctica supervisada.
Ajustes que exige cada posición
La gravedad jala el metal líquido. Mientras más difícil la posición, menos charco puedes manejar.
| Posición | Qué esperar | Ajuste principal |
|---|---|---|
| 1G / 1F | La más fácil y rápida | Amperaje más alto del rango |
| 2G / 2F | El metal tiende a caer | Amperaje algo menor; ángulo del electrodo ligeramente hacia arriba |
| 3G / 3F | El charco escurre | Amperaje menor; avance controlado y charco pequeño |
| 4G / 4F | Caen chispas y metal | Amperaje bajo; cordones delgados y varias pasadas |
En vertical con electrodo, el avance ascendente da más penetración. El descendente es más rápido, pero penetra menos y se reserva para láminas delgadas.
Seguridad en posición vertical y sobrecabeza:
- Usa casco con protección para cuello, mangas cerradas, polainas y gorra.
- Cubre los bolsillos. Una chispa dentro de ellos quema.
- Despeja el área de materiales inflamables, también hacia abajo.
- Para trabajos en altura, en estructuras o en recipientes, necesitas personal experimentado que supervise. Estas condiciones requieren equipo y permisos específicos.
Ejemplos
Ejemplo 1: placa de 3 mm a tope, posición 1G. Limpia los bordes. No biseles. Deja una separación pequeña de 1 a 2 mm. Puntea en los extremos y suelda en una pasada.
Ejemplo 2: marco de un portón en T, posición 2F. Limpia la pintura de la zona. Puntea cada unión en dos puntos. Suelda en secuencia por todo el marco, no una esquina completa y luego la siguiente. Eso reduce la torcedura.
Ejemplo 3: placa de 10 mm a tope con bisel, posición 3G. Bisela cada borde unos 30°. Deja un talón corto y una abertura de raíz de pocos milímetros. Puntea, revisa la alineación y suelda varias pasadas. Una junta que soporta carga debe ser revisada por un soldador experimentado.
Los valores son referencia. El procedimiento de la obra y quien supervisa tienen la última palabra.
Errores comunes
- Puntear sin limpiar. La suciedad queda atrapada. Después causa poros y defectos difíciles de corregir.
- Abertura de raíz desigual. Una separación que cambia a lo largo de la junta provoca falta de fusión o perforaciones.
- Soldar una sola vez de corrido. El calor se acumula y la pieza se tuerce. Alterna lados y usa secuencia.
- Usar el mismo amperaje en todas las posiciones. En vertical y sobrecabeza el charco escurre. Baja el amperaje.
- Puntos de sujeción mal hechos. Un punto sin fusión se abre al soldar y desalinea la pieza.
Resumen de la lección
- La junta puede ser a tope, en T, de traslape, en esquina o de borde. Cada una tiene su uso.
- Limpia siempre aceite, óxido y pintura antes de puntear. No uses desengrasantes clorados cerca del arco.
- El bisel permite llegar al fondo en piezas gruesas. Revisa ángulo, talón y abertura de raíz.
- El punteo y la secuencia de soldadura controlan la distorsión.
- Las posiciones 1G a 4G y 1F a 4F piden menos amperaje y más control conforme se complican. Practica siempre con supervisión.