Soldar con MIG/MAG (GMAW) consiste en alimentar un alambre sólido de forma continua mientras un gas protege el charco de metal fundido.
La máquina empuja el alambre por la pistola. El alambre funciona como electrodo y como metal de aporte al mismo tiempo.
Cómo se llama cada variante
MIG usa gas inerte, como el argón. Se emplea sobre todo en aluminio.
MAG usa gas activo, como el CO₂ o mezclas con CO₂. Se emplea en acero al carbono.
En el taller mexicano se dice «MIG» para ambos casos. En acero, lo correcto es MAG.
Partes del equipo
- Fuente de poder: entrega el voltaje. Con alambre sólido trabaja en CD con polaridad CDPI (pistola positiva).
- Alimentador de alambre: empuja el alambre a la velocidad que ajustas.
- Pistola y tobera: conducen alambre y gas hacia la unión.
- Boquilla de contacto: pasa la corriente al alambre. Debe coincidir con su diámetro.
- Cilindro, regulador y flujómetro: controlan el gas.
- Pinza de tierra: cierra el circuito con la pieza.
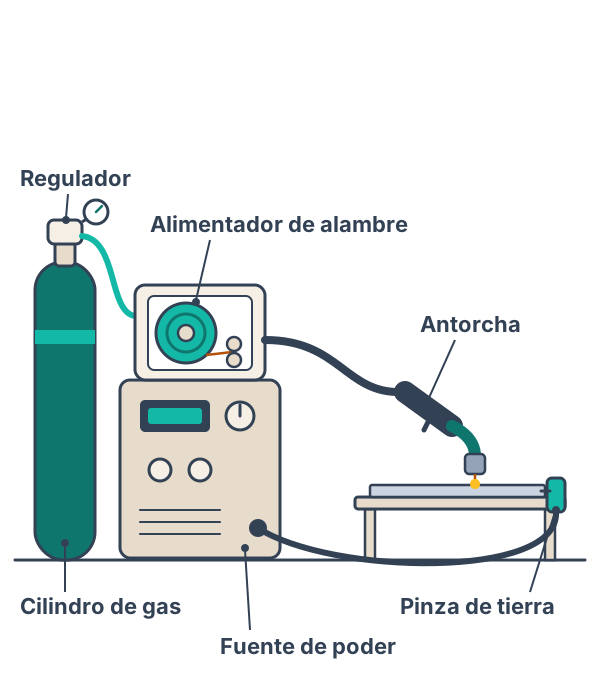 El equipo MIG/MAG combina corriente, alambre continuo y gas de protección en una sola antorcha.
Alambre y gas de protección
Para acero al carbono se usa comúnmente un alambre sólido tipo ER70S-6. Los diámetros habituales son 0.8 mm y 0.9 mm.
El alambre debe estar limpio y sin óxido. Guárdalo en un lugar seco.
El gas evita que el aire contamine el charco. Sin gas aparecen poros, es decir, huecos en el cordón.
| Gas | Uso común | Característica |
|---|---|---|
| CO₂ puro | Acero al carbono | Económico, penetra bien, genera más salpicadura |
| Mezcla argón + CO₂ | Acero al carbono | Arco más suave, menos salpicadura |
| Argón puro | Aluminio | Gas inerte, no sirve para acero |
La mezcla más común en acero es 75 % argón y 25 % CO₂. Confirma la recomendación en el manual de tu máquina.
El flujo típico va de 10 a 15 litros por minuto. Si hay corrientes de aire, el gas se dispersa y el cordón se llena de poros.
Voltaje y velocidad de alimentación
El voltaje controla la longitud del arco y qué tan ancho queda el cordón.
La velocidad de alimentación del alambre controla la corriente. A mayor velocidad, mayor amperaje y mayor penetración.
Estos dos ajustes trabajan en pareja. Si subes uno, normalmente debes ajustar el otro.
Fórmula de ajuste básico:
- Elige diámetro de alambre y gas según el material.
- Consulta la tabla pegada en la máquina.
- Fija voltaje y velocidad según el espesor.
- Prueba en un retazo del mismo material.
- Afina por el sonido y el aspecto del cordón.
Modos de transferencia
La transferencia es la forma en que el metal pasa del alambre al charco.
Cortocircuito: el alambre toca el charco y se funde en pequeñas gotas. Usa voltaje bajo. El sonido es un chisporroteo parejo, parecido a freír tocino. Sirve para lámina delgada y soldadura fuera de posición.
Globular: las gotas son grandes e irregulares. Genera mucha salpicadura. Se considera un modo poco recomendable.
Spray o rociado: el metal viaja como una lluvia fina. Requiere voltaje alto y mezcla rica en argón. Sirve para piezas gruesas en posición plana.
Pulsado: la corriente alterna entre pico y base. Necesita una máquina con esa función. Da buen control con poco calor.
Un principiante empieza casi siempre con cortocircuito.
Ajuste según el espesor
El espesor manda. Una lámina delgada se perfora con facilidad. Una placa gruesa se queda sin penetración con poca energía.
| Espesor | Voltaje | Velocidad de alambre | Observación |
|---|---|---|---|
| Delgado (lámina) | Bajo | Baja | Cordones cortos para evitar perforar |
| Medio (solera, ángulo) | Medio | Media | Es el rango de práctica más común |
| Grueso (placa) | Alto | Alta | Puede requerir varias pasadas y bisel |
Esta tabla es solo cualitativa. Los valores exactos están en la tabla de tu máquina o en la hoja del fabricante del alambre.
Técnica básica
Mantén la extensión del alambre (stick-out) entre 10 mm y 15 mm. Es lo que sobresale de la boquilla de contacto.
Usa un ángulo de la pistola de 10° a 15° respecto a la vertical. Puedes empujar o jalar el charco.
- Empujar: cordón más ancho y plano, penetración menor.
- Jalar: más penetración y mejor visibilidad del charco.
Mueve la pistola con velocidad constante. Mira el charco, no el alambre.
Ejemplos de ajuste
Ejemplo 1: lámina delgada para un cancel
- Material: lámina delgada de acero al carbono.
- Alambre: ER70S-6 de 0.8 mm.
- Gas: mezcla argón + CO₂.
- Ajuste: voltaje bajo y alimentación baja, transferencia por cortocircuito.
Se aplican puntos y cordones cortos. Se deja enfriar entre tramos para no perforar la lámina.
Ejemplo 2: ángulo para un marco
- Material: ángulo de acero al carbono de espesor medio.
- Alambre: ER70S-6 de 0.9 mm.
- Gas: mezcla argón + CO₂.
- Ajuste: voltaje y velocidad de alambre en nivel medio.
Se prueba primero en un retazo del mismo ángulo. Si el arco suena parejo y el cordón se funde con los bordes, se pasa a la pieza.
Ejemplo 3: placa gruesa para una base de maquinaria
- Material: placa gruesa de acero al carbono.
- Preparación: bisel en V y limpieza a metal brillante.
- Ajuste: voltaje y velocidad altos, varias pasadas.
Este tipo de unión puede ser estructural. Debe hacerla o supervisarla un soldador con experiencia y, si aplica, calificado.
Diagnóstico por sonido y aspecto
- Chisporroteo parejo: ajuste correcto.
- Golpeteo fuerte, alambre que tropieza: voltaje bajo o alimentación alta.
- Alambre que se quema hacia la boquilla: alimentación baja o voltaje alto.
- Cordón alto y angosto: poco voltaje o velocidad de avance lenta.
- Cordón muy plano y ancho: exceso de voltaje.
Seguridad
El proceso genera radiación del arco, humos, chispas y calor. Sigue estas precauciones:
- Usa careta con filtro adecuado, guantes de cuero y ropa resistente que cubra todo el cuerpo.
- Usa lentes de seguridad debajo de la careta al esmerilar.
- Trabaja con ventilación o extracción de humos.
- Asegura el cilindro con cadena en posición vertical. Nunca lo muevas sin su tapa protectora.
- Revisa mangueras y conexiones de gas antes de empezar.
- El argón y el CO₂ desplazan el oxígeno y se acumulan en zonas bajas o cerradas. No sueldes en espacios confinados sin ventilación y supervisión.
- No sueldes piezas galvanizadas, pintadas o con residuos de aceite. Retira el recubrimiento de la zona de trabajo y usa extracción. Los humos son tóxicos.
- No limpies piezas con desengrasantes clorados cerca del arco. Pueden formar gases muy tóxicos.
- Retira materiales inflamables del área.
El equipo eléctrico y los cilindros de gas pueden causar lesiones graves. Practica siempre bajo la supervisión de un soldador experimentado. Este curso enseña fundamentos y no sustituye la práctica supervisada.
Errores comunes
Poros en el cordón. Suelen venir de poco flujo de gas, corrientes de aire, tobera tapada por salpicadura o metal sucio. Revisa el gas primero.
Falta de fusión. El metal queda encima sin unirse. Pasa por poca energía, avance rápido o ángulo incorrecto.
Extensión de alambre demasiado larga. Reduce la corriente real y vuelve inestable el arco. Mantén la distancia correcta.
Boquilla de contacto desgastada o de otro diámetro. El alambre se atora o el arco se vuelve irregular. Cámbiala con regularidad.
Referencia rápida de ajustes
| Elemento | Qué controla | Si lo subes |
|---|---|---|
| Voltaje | Longitud y ancho del arco | Cordón más ancho y plano |
| Velocidad de alambre | Amperaje y penetración | Más penetración y más depósito |
| Flujo de gas | Protección del charco | Mejor protección, hasta cierto punto |
| Extensión del alambre | Corriente efectiva | Arco menos estable |
| Velocidad de avance | Cantidad de metal por tramo | Cordón más delgado |
Puntos clave
- El MIG/MAG usa alambre continuo y gas de protección. El MAG es el de acero.
- El voltaje controla el arco. La velocidad del alambre controla el amperaje.
- Para principiantes, el cortocircuito es el modo más usado en lámina y espesores medios.
- Prueba siempre en un retazo y ajusta por sonido y aspecto.
- Usa careta, ventilación y cilindros asegurados, y practica con un soldador experimentado.