Para leer un plano, localiza la cota de cada medida, confirma su unidad, revisa cuánto puede variar (la tolerancia) y busca el símbolo que indica cómo debe quedar la superficie.
Cada una de esas cuatro lecturas responde una pregunta distinta. La cota dice cuánto mide. La unidad dice en qué se mide. La tolerancia dice cuánto error se permite. El acabado dice cómo debe verse y sentirse la superficie.
Cómo se acota una pieza
Una cota es un número con líneas auxiliares que indica una medida real de la pieza. Se compone de tres partes:
- Líneas de extensión: salen de la pieza y marcan dónde empieza y termina la medida.
- Línea de cota: une las líneas de extensión y lleva flechas en los extremos.
- Valor: el número, colocado sobre la línea de cota.
Recuerda la lección anterior. La cota escrita siempre es la medida real, sin importar la escala del dibujo.
Símbolos que acompañan al número
- Ø antes del número: diámetro. Ø25 es un círculo de 25 mm de diámetro.
- R antes del número: radio. R10 es una esquina redondeada con 10 mm de radio.
- Número entre paréntesis: cota de referencia. Sirve de información, no se mide para fabricar.
- Cota sin unidad escrita: suele estar en milímetros. Confírmalo en el cuadro de datos.
Dos formas de acotar
En acotación en cadena, cada medida parte de la anterior. Los errores de cada tramo se suman.
En acotación desde una referencia, todas las medidas parten de un mismo borde o centro. Esa forma reduce la suma de errores y es más fácil de trazar.
Unidades: milímetros y pulgadas
En México, los planos de taller usan milímetros o pulgadas. Algunos usan ambas, según el material o la herramienta.
La equivalencia exacta es: 1 pulgada = 25.4 mm.
- Para pasar de pulgadas a mm, multiplica por 25.4.
- Para pasar de mm a pulgadas, divide entre 25.4.
Las fracciones se convierten convirtiendo primero la fracción a decimal. Por ejemplo, 3/8 es 0.375, y 0.375 × 25.4 = 9.525 mm.
Para estimar rápido en el taller, usa 25 mm por pulgada. Para cortar o maquinar, usa siempre 25.4.
| Pulgadas | Milímetros |
|---|---|
| 1/4 | 6.35 |
| 1/2 | 12.7 |
| 3/4 | 19.05 |
| 1 | 25.4 |
| 1 1/4 | 31.75 |
| 2 | 50.8 |
Cómo se escribe una tolerancia
Una tolerancia es la variación permitida en una medida. Ninguna pieza sale exacta, así que el plano marca el rango aceptable.
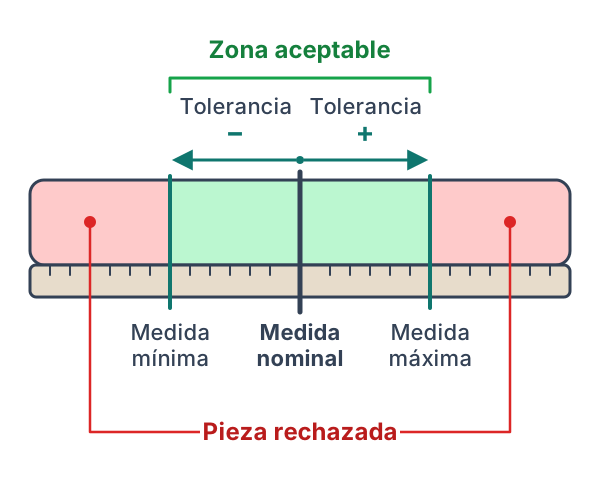 Una pieza es aceptable solo si su medida real queda entre la medida mínima y la medida máxima permitidas.
Se escribe de tres formas:
- Bilateral: 50 ±0.1. La medida válida va de 49.9 a 50.1 mm.
- Unilateral: 50 +0.2 / 0. La medida válida va de 50.0 a 50.2 mm.
- Por límites: 50.2 / 49.9. El plano da directamente el máximo y el mínimo.
Si una cota no tiene tolerancia escrita, busca una nota de tolerancia general en el cuadro de datos. Esa nota aplica a todas las cotas sin tolerancia propia.
Tolerancia pequeña, trabajo más fino
Una tolerancia más cerrada exige mejor herramienta y mejor medición. En soldadura y corte de estructura suelen aparecer tolerancias más abiertas. En piezas maquinadas, más cerradas.
No cierres una tolerancia por tu cuenta. Tampoco la abras para ahorrar tiempo.
Qué es un ajuste
Un ajuste describe cómo encajan dos piezas, como un eje dentro de un barreno. Se escribe con letras y números, por ejemplo Ø20 H7/g6.
- Letra mayúscula (H): zona de tolerancia del barreno.
- Letra minúscula (g): zona de tolerancia del eje.
- Número (7, 6): grado de precisión. Un número menor indica una tolerancia más cerrada.
Existen tres tipos de ajuste:
- Con holgura: el eje gira o se desliza libre en el barreno.
- Con interferencia: el eje es un poco mayor que el barreno y se monta a presión.
- Incierto o de transición: puede quedar con poca holgura o con poca interferencia.
Un ejemplo con números: un barreno Ø20 H7 permite de 20.000 a 20.021 mm. Un eje Ø20 g6 mide entre 19.980 y 19.993 mm. Siempre queda un pequeño espacio, así que el eje gira.
Símbolos de acabado superficial
El acabado superficial indica qué tan lisa debe quedar una superficie. Se marca con un símbolo parecido a una palomita (✓) apoyada en la superficie.
- Palomita sola: se permite cualquier proceso de fabricación.
- Palomita con línea horizontal arriba: la superficie debe maquinarse, es decir, retirar material.
- Palomita con círculo: la superficie no se maquina. Se deja como viene del proceso anterior.
Junto al símbolo aparece un valor llamado Ra, en micrómetros (µm). Entre más bajo el Ra, más lisa la superficie.
| Valor Ra | Qué pide, de forma general |
|---|---|
| Ra 6.3 | Superficie de maquinado burdo, con marcas visibles |
| Ra 3.2 | Maquinado normal, se siente apenas rugoso |
| Ra 1.6 | Maquinado cuidadoso, superficie más fina |
| Ra 0.8 | Acabado fino, para ajustes y deslizamientos |
Estos valores son orientativos. El plano manda sobre cualquier tabla.
En planos de soldadura puede aparecer una letra de acabado junto al símbolo del cordón. Por ejemplo, G indica esmerilado. Su lectura completa se ve en otra lección.
Ejemplos resueltos
Ejemplo 1: convertir una cota
Un plano pide un tubo de 1 1/2 pulgadas de diámetro. Tu calibrador marca milímetros.
- Convierte la fracción: 1 1/2 = 1.5.
- Multiplica: 1.5 × 25.4 = 38.1 mm.
El tubo mide 38.1 mm.
Ejemplo 2: leer una tolerancia
El plano de una placa dice 120 ±0.5.
- Calcula el mínimo: 120 − 0.5 = 119.5 mm.
- Calcula el máximo: 120 + 0.5 = 120.5 mm.
Si mides 120.3 mm, la placa pasa. Si mides 120.7 mm, no pasa.
Ejemplo 3: leer una cota con ajuste y acabado
Un plano de un eje indica Ø20 g6, con símbolo de maquinado y Ra 1.6 en la zona del asiento.
- El diámetro es 20 mm nominal.
- La letra g indica que el eje queda un poco menor que 20 mm, para dar holgura.
- El acabado exige maquinar esa zona, con superficie fina.
Torneas el eje con sobrante, mides varias veces y afinas hasta entrar en el rango. No dejas la superficie en bruto.
Errores comunes
- Suponer la unidad. Un 25 puede ser 25 mm o 25 pulgadas. Confirma la unidad en el cuadro de datos antes de cortar.
- Verificar una tolerancia con un instrumento que no alcanza. Un flexómetro no sirve para revisar 50 ±0.1. Usa calibrador o micrómetro, según qué tan cerrado sea el rango.
- Ignorar la nota de tolerancia general. Una cota sin tolerancia no significa medida exacta. Significa que aplica la tolerancia general del plano.
- Confundir la cota de referencia. El número entre paréntesis no se fabrica ni se inspecciona como medida principal.
- Dejar la pieza con el acabado equivocado. Un círculo en el símbolo prohíbe maquinar esa superficie. Retirar material ahí es un defecto.
Tabla de referencia
| Elemento | Cómo se ve | Qué significa |
|---|---|---|
| Cota | 120 | Medida real de la pieza |
| Diámetro | Ø25 | Medida de un círculo completo |
| Radio | R10 | Medida de una esquina redondeada |
| Tolerancia bilateral | 50 ±0.1 | Rango de 49.9 a 50.1 |
| Tolerancia unilateral | 50 +0.2 / 0 | Rango de 50.0 a 50.2 |
| Ajuste | Ø20 H7/g6 | Encaje de barreno y eje |
| Acabado | ✓ con Ra 1.6 | Superficie maquinada y fina |
| Referencia | (45) | Dato informativo, sin tolerancia |
Seguridad y cuándo preguntar
Leer bien el plano evita retrabajos, pero medir y fabricar implica riesgos. Al esmerilar, cortar o tornear, usa el equipo de protección personal que pide tu taller. Eso incluye lentes de seguridad y, en esmerilado, careta.
No uses guantes sueltos ni mangas holgadas cerca de piezas que giran. Mide solo con la máquina detenida.
Este curso enseña fundamentos de lectura. No te califica para fabricar piezas críticas sin supervisión. Consulta a un responsable o a una persona con experiencia cuando:
- falte una unidad, una tolerancia o un símbolo,
- una cota se contradiga con otra,
- la pieza trabaje bajo presión, carga o calor,
- no sepas qué ajuste o acabado corresponde.
Resumen
- Lee los símbolos de la cota. Ø es diámetro, R es radio y el paréntesis marca una referencia.
- Confirma la unidad. Para convertir, 1 pulgada son 25.4 mm.
- La tolerancia marca un rango. Calcula el mínimo y el máximo antes de medir, con un instrumento adecuado.
- El ajuste indica el encaje. La letra mayúscula es el barreno y la minúscula es el eje.
- El símbolo de acabado dice si se maquina o no. El valor Ra indica qué tan lisa debe quedar la superficie.