Para usar un calibrador vernier o un micrómetro sin errores, verifica el cero, mide con presión suave y suma la lectura de la escala principal más la de la escala fina.
Estos dos instrumentos miden piezas con precisión de centésimas de milímetro. Son más exactos que el flexómetro de la lección anterior.
Qué mide cada instrumento
El calibrador vernier mide medidas exteriores, interiores y profundidades. Tiene dos escalas: la principal (fija) y la vernier (móvil).
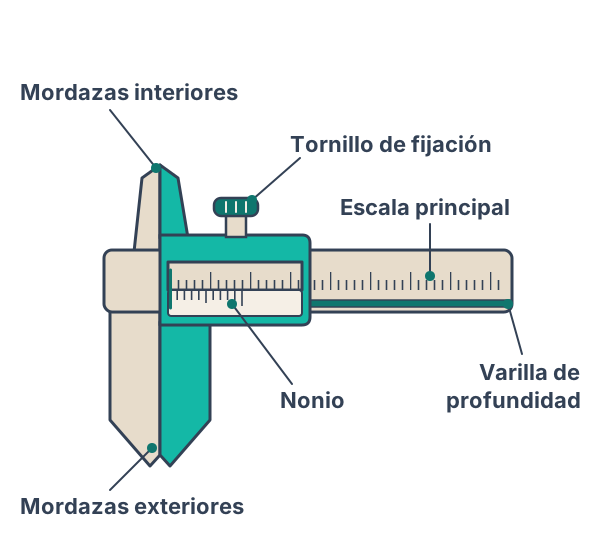 Antes de cada medición, cierra las mordazas y comprueba que el cero del nonio coincida con el cero de la escala principal.
El micrómetro mide con más precisión, pero casi siempre solo medidas exteriores. Tiene una escala en el cilindro (fija) y otra en el tambor (giratoria).
| Instrumento | Resolución común | Uso típico |
|---|---|---|
| Vernier métrico | 0.02 mm o 0.05 mm | Diámetros, espesores, profundidades |
| Vernier en pulgadas | 0.001 in | Piezas con plano en pulgadas |
| Micrómetro métrico | 0.01 mm | Flechas, placas, piezas con tolerancia justa |
| Micrómetro en pulgadas | 0.001 in | Piezas con plano en pulgadas |
La resolución es la división más pequeña que el instrumento puede leer. Revisa el grabado del instrumento para confirmarla.
Verificación del cero antes de medir
Haz esto siempre antes de la primera medición:
- Limpia las caras de medición con un trapo limpio y seco.
- Cierra las mordazas del vernier, o el micrómetro con el trinquete.
- Comprueba que la lectura sea 0.00 mm (o 0.000 in).
- Si no marca cero, anota el error de cero y réstalo o súmalo a cada lectura.
Ejemplo: el micrómetro cerrado marca 0.02 mm de más. Si mides 12.87 mm, la medida real es 12.85 mm.
Los micrómetros de 25 mm en adelante no cierran por completo. Se verifican con una barra patrón que viene en el estuche.
El ajuste del cero con llave lo hace una persona con experiencia. Si no la tienes, solo corrige con la resta.
Cómo leer el vernier métrico de 0.02 mm
La lectura tiene dos pasos.
Paso 1. Lee en la escala principal los milímetros completos que quedaron antes del cero de la escala vernier.
Paso 2. Busca la línea del vernier que coincide exactamente con una línea de la principal. Multiplica su número por 0.02.
Fórmula: lectura = milímetros completos + (línea coincidente × 0.02).
Ejemplo 1. El cero del vernier pasó la marca de 23 mm. La línea 14 del vernier coincide.
- 14 × 0.02 = 0.28 mm
- Lectura: 23 + 0.28 = 23.28 mm
Ejemplo 2 (vernier de 0.05 mm). El cero pasó la marca de 41 mm. La línea 7 coincide.
- 7 × 0.05 = 0.35 mm
- Lectura: 41 + 0.35 = 41.35 mm
Cómo leer el vernier en pulgadas de 0.001 in
La escala principal suele tener divisiones de 0.025 in. La escala vernier divide cada una en 25 partes de 0.001 in.
Ejemplo 3. La principal marca 1.450 in antes del cero del vernier. La línea 12 coincide.
- Línea 12 = 0.012 in
- Lectura: 1.450 + 0.012 = 1.462 in
Cómo leer el micrómetro métrico
Suma tres valores: milímetros completos, medios milímetros y centésimas del tambor.
- Milímetros completos: las marcas visibles arriba de la línea central del cilindro.
- Medio milímetro: si se ve la marca de abajo después de la última de arriba, suma 0.50 mm.
- Centésimas: el número del tambor que coincide con la línea central. Cada división vale 0.01 mm.
Ejemplo 4. Se ven 12 mm y la marca de medio milímetro. El tambor marca 37.
- 12.00 + 0.50 + 0.37 = 12.87 mm
Ejemplo 5. Se ven 8 mm y no se ve la marca de medio milímetro. El tambor marca 23.
- 8.00 + 0.00 + 0.23 = 8.23 mm
Si el tambor está cerca del cero, revisa si la marca de medio milímetro apenas quedó visible. Es la confusión más frecuente.
Cómo leer el micrómetro en pulgadas
En el cilindro, cada número vale 0.100 in. Cada división pequeña vale 0.025 in. Cada división del tambor vale 0.001 in.
Ejemplo 6. Se ve el número 2 y tres divisiones pequeñas después. El tambor marca 12.
- 0.200 + (3 × 0.025) + 0.012
- 0.200 + 0.075 + 0.012 = 0.287 in
Conversión entre pulgadas y milímetros
Una pulgada equivale a 25.4 mm. Multiplica pulgadas por 25.4 para obtener milímetros.
Ejemplo: una placa de 1/4 in mide 0.25 × 25.4 = 6.35 mm. Si el plano está en pulgadas, mide en pulgadas. No conviertas a ojo.
Técnica de medición correcta
- Limpia la pieza y quita la rebaba antes de medir.
- Mide la pieza a temperatura ambiente. Una pieza recién soldada o cortada está caliente y se dilata.
- Apoya la pieza en las mordazas sin inclinar el instrumento. Debe quedar perpendicular.
- En el micrómetro, gira solo el trinquete hasta que haga clic. No aprietes con el tambor.
- Lee de frente, con el ojo alineado a las escalas.
- Mide en dos o tres puntos y en dos posiciones giradas. Así detectas piezas ovaladas o cónicas.
Errores comunes
Apretar de más. Forzar las mordazas o el tambor deforma la lectura y daña el instrumento. Usa siempre el trinquete en el micrómetro.
Leer con paralaje. Mirar la escala de lado desplaza la línea aparente. Ponte de frente a la lectura.
Olvidar el medio milímetro. Es el error más común en el micrómetro. Revisa siempre si la marca inferior está visible.
No verificar el cero. Un error de cero se repite en todas las lecturas. Verifícalo al inicio y después de cualquier golpe.
Medir con suciedad o rebaba. Una virutilla de 0.05 mm ya cambia la lectura. Limpia piezas e instrumento.
Mezclar unidades. Leer una escala en pulgadas y anotar milímetros arruina la pieza. Confirma la unidad del plano y la del instrumento.
Cuidado de los instrumentos
- Guárdalos en su estuche, secos y sin golpes.
- Deja las caras del micrómetro separadas al guardarlo. Si quedan cerradas, la humedad las oxida.
- Aplica una película muy ligera de aceite para instrumentos, no de uso general.
- No los uses para rayar, abrir latas ni como herramienta de golpe.
- No midas piezas en movimiento.
Seguridad al medir
Apaga y detén por completo el torno, la fresadora o el taladro antes de medir. Un husillo girando puede atrapar el instrumento o tu mano.
Usa lentes de seguridad en el taller. Las orillas recién cortadas y las rebabas lastiman; sujeta la pieza con cuidado y quita las rebabas antes de medir.
Espera a que la pieza se enfríe. Una pieza recién soldada puede quemarte y además da una lectura falsa.
Este curso enseña fundamentos. Practica con piezas de desecho y pide a una persona con experiencia que revise tus lecturas. Hazlo antes de medir piezas con tolerancia justa o de uso crítico.
Resumen de lectura
| Instrumento | Fórmula de lectura |
|---|---|
| Vernier métrico | mm completos + (línea coincidente × resolución) |
| Vernier en pulgadas | lectura principal + (línea coincidente × 0.001 in) |
| Micrómetro métrico | mm completos + 0.50 si aplica + (tambor × 0.01 mm) |
| Micrómetro en pulgadas | número × 0.100 + divisiones × 0.025 + (tambor × 0.001) |